盘锦大米生产加工环节质量管控体系详解
盘锦大米(集团)有限公司的产品中心每天要处理来自全国各地的粮油批发订单和礼盒大米定制需求。很多客户问我们:你们的大米凭什么能保持稳定品质?答案不在稻田里,而在加工环节这套近乎苛刻的管控体系上。从稻谷入厂到成品出库,我们用了三年时间打磨出一套可追溯的数字化质控流程,下面拆开讲。
原粮筛选:从源头掐断杂质风险
大米生产加工的第一步不是脱壳,而是“选”。我们采用双层振动筛加磁选设备,去除稻谷中的石子、金属碎屑和空瘪粒。每批次原粮取样检测水分、垩白度和新鲜度,水分超过14.5%的稻谷直接退回,因为高水分会直接影响后续碾米精度和储存稳定性。这一环节的淘汰率常年维持在3%左右,为的就是让每一粒进入车间的稻谷都够格。
碾米与抛光:精度控制不是越白越好
很多人误以为大米越白越好,其实过度碾磨会流失糊粉层中的蛋白质和维生素。我们的生产线采用多道轻碾工艺,将碾米精度控制在国家标准二级至一级之间,同时通过智能传感器实时监测米温——米温超过35℃时自动降速,防止因摩擦过热导致米粒爆腰。抛光环节则使用雾化着水技术,让米粒表面形成自然光泽,而不是靠化学增白剂。
色选与分级:肉眼看不见的缺陷交给机器
色选机是最后一道“考官”。我们的色选机配备高清CCD摄像头,能识别黄粒、病斑粒和玻璃粒,剔除精度达到99.7%。随后,分级筛将米粒按长度和厚度分为三个等级:长粒一级用于礼盒大米,中粒二级走粮油批发渠道,碎米则单独收集作为工业原料。整套流程下来,每吨大米损耗控制在8%以内,这在行业内属于上游水平。
包装与仓储:从源头供货到终端保鲜
大米生产加工完成后,包装环节直接决定货架期。我们采用充氮包装技术,将包装内氧气浓度降至2%以下,配合阻隔性复合膜,使礼盒大米的保鲜期从常规6个月延长至12个月。仓储区保持恒温15℃、湿度60%以下,并且每垛位放置温湿度记录仪,数据实时上传云端。一旦发现湿度超标,系统自动触发通风除湿指令,避免霉变风险。
- 源头供货保障:自有基地+订单农业,确保稻谷品种纯正,杜绝掺混陈粮。
- 批次追溯码:每袋大米印有唯一二维码,扫码可查种植地块、加工时间、质检报告。
- 出厂检验:每批次留样检测农残、重金属和黄曲霉毒素,检测报告随货附送。
去年有个粮油批发客户反馈,一批次大米在南方高温仓库储存两个月后出现轻微回生。我们技术团队当天就调出该批次加工记录,发现是抛光时着水量偏高导致。随后调整了雾化参数,并在包装内增加脱氧剂,问题再未复发。这种响应速度,靠的就是每个环节都有数据留痕。
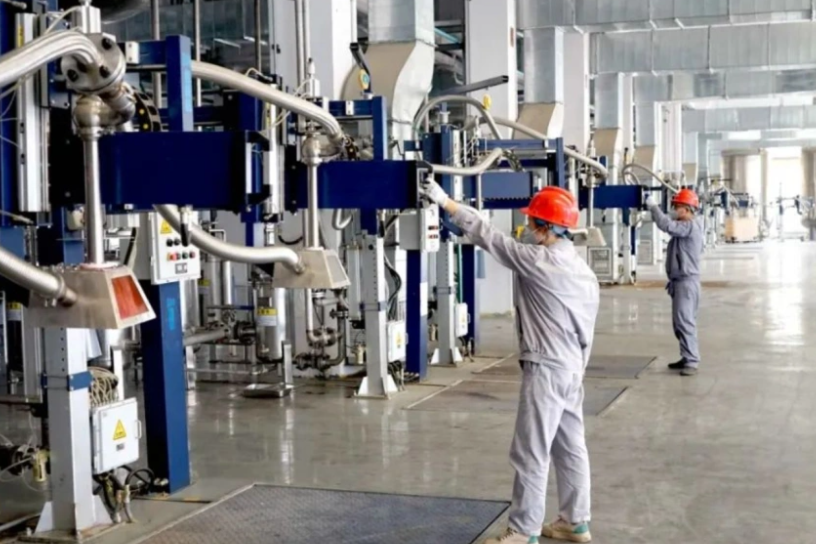
这套体系运行至今,我们的出厂合格率稳定在99.8%以上。盘锦大米这个品牌能持续获得高端餐饮和商超客户的信任,不是靠广告,而是靠每一批次产品都能复现同样的口感与安全标准。无论是大宗粮油批发还是精品礼盒大米,我们敢承诺:每一粒米,都经得起检测和烹饪的双重考验。